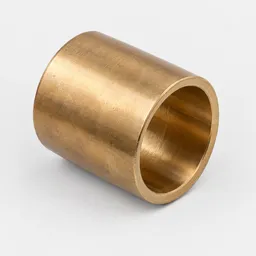
Бронзовые втулки с наружным диаметром 95 мм применяют в узлах трения промышленного оборудования, механизмах с высокой нагрузкой и подшипниках скольжения. Наружный диаметр 95 мм определяет посадочное место втулки в корпусе или опоре. При подборе учитывают внутренний диаметр под вал, длину втулки и марку бронзы.
Параметры подбора втулок с наружным диаметром 95 мм
Внутренний диаметр выбирают по диаметру вала или оси. Зазор между валом и втулкой зависит от условий работы узла. Для точных механизмов используют минимальный зазор, для тяжелонагруженных узлов с высокой температурой допускают увеличенный зазор под смазку.
Длина втулки влияет на распределение нагрузки и устойчивость узла. Короткие втулки подходят для лёгких осевых нагрузок, длинные втулки применяют в узлах с радиальными и знакопеременными нагрузками. Отношение длины к внутреннему диаметру выбирают по расчёту или проектной документации.
Марка бронзы определяет механические свойства, антифрикционные характеристики и стойкость к износу. Оловянные бронзы используют для узлов с умеренной нагрузкой и скоростью скольжения. Безоловянные бронзы подходят для тяжёлых условий работы. Выбор марки зависит от нагрузки, скорости вращения, температуры и наличия смазки.
Применение и конструкция втулок диаметром 95 мм
Втулки этого размера устанавливают в корпусах редукторов, опорах валов, узлах подвески, механизмах подъёмных устройств и промышленных станков. Наружный диаметр 95 мм соответствует среднему размерному ряду, что позволяет применять втулки в оборудовании средней мощности.
Конструктивно втулки могут быть цельными или разрезными. Цельные втулки запрессовывают в корпус с натягом, разрезные втулки устанавливают в посадочное место с зазором и фиксируют винтами или стопорными кольцами. Разрезные втулки удобнее при монтаже и демонтаже, цельные втулки обеспечивают более равномерное распределение нагрузки.
Внутреннюю поверхность втулки обрабатывают по заданной шероховатости. Для узлов с жидкостной смазкой применяют точную обработку, для узлов с консистентной смазкой допускают более грубую поверхность. На внутренней поверхности могут быть выполнены канавки для распределения смазки или карманы для удержания смазочного материала.
Наружную поверхность обрабатывают под посадку в корпус. Для неподвижной посадки используют натяг, для подвижной посадки с возможностью замены втулки без разборки корпуса применяют зазор. Форма наружной поверхности может быть цилиндрической или с буртиком для осевой фиксации.
Маркировка и обозначение втулок
В обозначении втулки указывают наружный диаметр, внутренний диаметр, длину и марку бронзы. Например, втулка 95×80×100 БрАЖ9-4 имеет наружный диаметр 95 мм, внутренний диаметр 80 мм, длину 100 мм и изготовлена из безоловянной бронзы марки БрАЖ9-4. Обозначение может дополняться указанием на конструктивные особенности: разрезная втулка, втулка с буртиком, втулка с канавками.
Маркировка на втулке может быть выполнена клеймением, гравировкой или нанесена на торец. В маркировке указывают основные размеры и марку материала. Для крупных партий возможна дополнительная маркировка с номером партии или датой изготовления.
Документация на втулки включает чертёж с размерами, допусками и посадками, сертификат качества на материал и результаты контроля геометрии. Для ответственных узлов могут потребоваться протоколы испытаний на твёрдость, микроструктуру или механические свойства.
Особенности выбора и замены втулок
При подборе втулки для замены изношенной детали измеряют фактический диаметр посадочного места в корпусе и диаметр вала. Если посадочное место изношено или имеет овальность, может потребоваться расточка под больший размер втулки или восстановление корпуса. Вал проверяют на износ, биение и геометрию. Если диаметр вала уменьшился, возможна установка втулки с меньшим внутренним диаметром или восстановление вала наплавкой.
Марку бронзы выбирают с учётом условий работы узла. Если причина износа старой втулки не устранена, замена на аналогичную втулку может не решить проблему. Анализируют режим работы, наличие и качество смазки, соосность валов, нагрузку и температуру. При повышенной температуре или недостаточной смазке переходят на более износостойкую марку бронзы или изменяют конструкцию узла.
Монтаж втулки с натягом выполняют запрессовкой в холодном состоянии или с нагревом корпуса. Нагрев корпуса обеспечивает равномерную посадку без повреждения поверхности втулки. Разрезные втулки устанавливают вручную с фиксацией крепежом. После установки проверяют соосность, зазор между втулкой и валом, отсутствие заеданий при проворачивании вала.
Хранение и транспортировка втулок
Бронзовые втулки хранят в сухом помещении, защищённом от влаги и агрессивных паров. Обработанные поверхности могут быть защищены консервационной смазкой или упакованы в плёнку. При длительном хранении периодически проверяют состояние поверхности, отсутствие коррозии и окисления.
Транспортировку выполняют в упаковке, исключающей повреждение поверхности и геометрии. Крупные втулки укладывают горизонтально с прокладками между слоями. Мелкие втулки упаковывают в ящики или картонные коробки с фиксацией. При погрузке и разгрузке избегают ударов, падений и деформаций.
Заказ бронзовых втулок с наружным диаметром 95 мм
Чтобы купить бронзовые втулки с наружным диаметром 95 мм, укажите в заявке внутренний диаметр, длину, марку бронзы и количество. Если требуются втулки с канавками, буртиками или другими конструктивными элементами, приложите чертёж или эскиз. Фланикс поможет подобрать втулки по проектной документации, спецификации или параметрам узла.