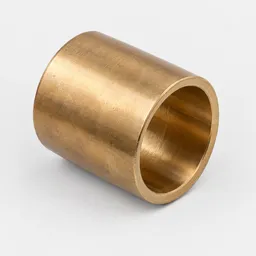
Бронзовые втулки БРОЦС5-5-5 относятся к подшипниковой группе продукции из оловянно-цинково-свинцовой бронзы. Этот сплав включает около 5% олова, 5% цинка и 5% свинца при медной основе. Марка используется для втулок, работающих в узлах трения при умеренных нагрузках и скоростях скольжения.
Сплав БРОЦС5-5-5 и его место в номенклатуре втулок
БРОЦС5-5-5 представляет собой тройную бронзу с балансом между прочностью, антифрикционными свойствами и технологичностью. Олово повышает твёрдость и износостойкость, свинец улучшает смазывающие характеристики и снижает коэффициент трения, цинк удешевляет сплав и улучшает обрабатываемость резанием. Такое сочетание позволяет получить втулку с приемлемой стоимостью для серийного применения в механизмах средней нагруженности.
Втулки БРОЦС5-5-5 изготавливают методом литья с последующей механической обработкой или прессованием трубной заготовки с дальнейшей нарезкой и токарной доводкой. Геометрия втулки задаётся внутренним и наружным диаметром, длиной и допусками на посадочные поверхности. Точность изготовления зависит от класса точности сопряжения: для подвижных соединений применяют втулки с допуском H7 или H8 по внутреннему диаметру, для неподвижной посадки в корпус — h6 или h7 по наружному.
Сплав не содержит дорогих легирующих элементов, поэтому втулки БРОЦС5-5-5 применяют там, где не требуется высокая несущая способность или работа при повышенных температурах. Для более жёстких условий выбирают безоловянные бронзы или втулки с графитовыми включениями.
Геометрия, допуски и подбор под посадочное место
Внутренний диаметр втулки подбирают по диаметру вала с учётом требуемого зазора или натяга. При динамической посадке обеспечивают зазор 0,02–0,05 мм для смазки, при неподвижной — лёгкий натяг для исключения проворачивания. Наружный диаметр согласуют с отверстием корпуса. Втулка должна садиться в корпус с натягом, чтобы исключить осевое смещение и проворачивание при работе.
Длина втулки влияет на распределение нагрузки по поверхности. Короткие втулки используют при малых осевых усилиях, длинные — при необходимости увеличить опорную площадь и снизить удельное давление. Соотношение длины к диаметру обычно находится в пределах 0,5–2,0. При превышении этого диапазона возрастает риск перекоса и неравномерного износа.
Втулки БРОЦС5-5-5 выпускают в виде заготовок под расточку или готовых изделий с заданными размерами. Заготовки подходят для случаев, когда требуется нестандартная геометрия или высокая точность после финишной обработки на месте. Готовые втулки удобны для замены в серийных узлах, где размеры унифицированы.
При подборе втулки учитывают не только диаметры и длину, но и наличие дополнительных элементов: смазочных канавок, отверстий для подвода масла, фасок для облегчения монтажа. Канавки размещают на внутренней поверхности для удержания смазки и равномерного распределения по зоне контакта. Отверстия выполняют под углом или радиально в зависимости от схемы смазки узла.
Применение и эксплуатационные ограничения
Втулки из сплава БРОЦС5-5-5 находят применение в редукторах, насосах, компрессорах, строительной технике, станках, подъёмных механизмах и другом оборудовании, где скорость скольжения не превышает 3–5 м/с, а удельное давление остаётся в пределах 5–15 МПа. При более высоких нагрузках и скоростях требуются сплавы с повышенным содержанием олова или применение биметаллических втулок со стальной основой.
Рабочая температура втулок БРОЦС5-5-5 ограничена 200–250 °C. При нагреве выше этого диапазона свинец начинает размягчаться и выдавливаться из структуры, что приводит к потере антифрикционных свойств и ускоренному износу. Для высокотемпературных узлов применяют алюминиевые бронзы или втулки с графитовым наполнителем.
Сплав устойчив к коррозии в нейтральных средах и слабоагрессивных жидкостях, но не рекомендуется для работы в кислотах, щелочах и морской воде. В таких условиях лучше использовать безоловянные бронзы с добавками алюминия и никеля или нержавеющие втулки.
Смазка узла обязательна для втулок БРОЦС5-5-5. Сухое трение быстро приводит к задирам и выходу из строя. Применяют пластичные смазки, масла или консистентные составы в зависимости от условий работы и доступности обслуживания. При невозможности регулярной смазки используют самосмазывающиеся втулки с графитовыми или полимерными вставками.
Маркировка, размерный ряд и документация
Втулки БРОЦС5-5-5 маркируют с указанием внутреннего диаметра, наружного диаметра и длины в миллиметрах. Типовое обозначение выглядит как БРОЦС5-5-5 40×50×30, где 40 мм — внутренний диаметр, 50 мм — наружный, 30 мм — длина. Дополнительно могут указывать класс точности, наличие смазочных канавок или отверстий.
Размерный ряд охватывает внутренние диаметры от 10 до 500 мм и более. Наиболее распространены втулки диаметром 20–100 мм для редукторов общего назначения, грузоподъёмных механизмов и приводов конвейеров. Крупные втулки применяют в тяжёлом машиностроении, мелкие — в приборостроении и лёгкой промышленности.
Для заказа втулок нужно указать внутренний и наружный диаметр, длину, класс точности по внутреннему и наружному диаметру, наличие конструктивных элементов, количество. Если втулка устанавливается в узел по чертежу или спецификации, передают номер чертежа и позицию. Для замены изношенной втулки достаточно снять фактические размеры изделия с учётом износа и указать требуемые допуски.
Втулки БРОЦС5-5-5 изготавливают по требованиям к химическому составу бронзы, механическим свойствам и геометрическим параметрам. Сплав проверяют на содержание меди, олова, цинка, свинца и примесей. Готовые изделия контролируют по размерам, овальности, конусности и шероховатости посадочных поверхностей. Документация на партию включает сертификат на материал и протокол контроля геометрии.
Заявка и комплектация поставки
Чтобы купить бронзовые втулки БРОЦС5-5-5, передайте размеры, количество и требования к точности изготовления. Если втулки нужны для конкретного механизма, укажите условия работы: скорость вращения вала, нагрузку, способ смазки. Это поможет уточнить подходящую геометрию и класс точности.
Фланикс подбирает втулки по спецификации и помогает укомплектовать поставку под проект или замену изношенных деталей. Для оформления заявки отправьте чертежи, спецификацию или фактические размеры снятой втулки с указанием требуемого количества.