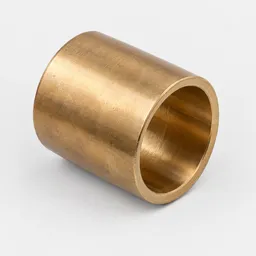
Бронзовые втулки с наружным диаметром 680 мм относятся к крупногабаритным подшипникам скольжения и направляющим элементам, которые используют в тяжелонагруженных узлах промышленного оборудования. Такой размер характерен для опорных узлов крупных валов, поворотных механизмов мостовых кранов, редукторов прокатных станов, дробильного и горнодобывающего оборудования. Втулки этого диаметра изготавливают из оловянных, алюминиевых или безоловянных бронз методом центробежного литья, что обеспечивает плотную структуру материала и стабильные характеристики по всему сечению стенки.
Конструктивные параметры втулок диаметром 680 мм
Наружный диаметр 680 мм определяет посадочный размер втулки в корпус подшипникового узла. Внутренний диаметр выбирают по диаметру вала с учетом посадки и требуемого зазора. Для крупногабаритных втулок внутренний диаметр обычно находится в диапазоне от 600 до 660 мм, но конкретное значение зависит от толщины стенки и конструкции узла. Длина втулки может составлять от 200 до 1000 мм и более, в зависимости от нагрузки, скорости скольжения и условий смазки.
Толщина стенки втулки влияет на жесткость конструкции, теплоотвод и запас прочности при знакопеременных нагрузках. При диаметре 680 мм толщина стенки обычно составляет от 20 до 40 мм. Более толстые стенки применяют в узлах с ударными нагрузками или при необходимости дополнительной обработки внутренней поверхности после монтажа. Тонкостенные втулки требуют точной посадки в корпус для обеспечения теплоотвода и предотвращения деформации.
Для крупногабаритных втулок важна геометрия торцов и цилиндричность внутренней поверхности. Отклонение от цилиндричности не должно превышать 0,05-0,1 мм на длине 100 мм, чтобы избежать неравномерного износа и заклинивания вала. Торцы втулки обрабатывают перпендикулярно оси для равномерного прилегания к упорным поверхностям корпуса.
Марки бронзы и выбор материала
Втулки с наружным диаметром 680 мм изготавливают из оловянных бронз БрО10Ф1, БрО5Ц5С5, БрО10Ц2, алюминиевых бронз БрА9Ж3Л, БрА10Ж4Н4, БрАЖ9-4 или безоловянных бронз БрС30. Выбор марки определяется условиями работы узла: скоростью скольжения, удельным давлением, температурой, режимом смазки и требованиями к износостойкости.
Оловянные бронзы обладают хорошими антифрикционными свойствами и применяются в узлах с граничной смазкой или при возможности перерывов подачи смазочного материала. БрО10Ф1 используют при скоростях скольжения до 5 м/с и давлениях до 15 МПа. БрО5Ц5С5 имеет повышенную прочность и применяется при ударных нагрузках. Оловянные бронзы обеспечивают приработку к валу и допускают кратковременную работу всухую без задира.
Алюминиевые бронзы отличаются высокой прочностью, коррозионной стойкостью и работоспособностью при повышенных температурах до 250-300 °C. БрАЖ9-4 применяют в узлах с высокими механическими нагрузками, где требуется сочетание износостойкости и прочности. Алюминиевые бронзы используют в редукторах, поворотных механизмах экскаваторов, опорных узлах прокатных валков. Эти материалы требуют регулярной смазки и не допускают длительной работы всухую.
Безоловянные бронзы БрС30 применяют как экономичную альтернативу оловянным бронзам в узлах с умеренными нагрузками и скоростями. Они имеют меньшую стоимость, но требуют более тщательной организации смазки и контроля температуры. Выбор марки бронзы согласуют с условиями эксплуатации и материалом вала.
Подбор втулок по параметрам узла
При подборе бронзовой втулки с наружным диаметром 680 мм учитывают внутренний диаметр, длину, марку бронзы, допуски на посадочные размеры и требования к шероховатости рабочей поверхности. Внутренний диаметр выбирают по диаметру вала с учетом посадки H7/f7, H8/f8 или другой, предусмотренной проектом. Зазор между валом и втулкой должен обеспечивать формирование масляного клина при вращении и компенсировать тепловое расширение.
Длина втулки определяется по соотношению длины к диаметру, которое обычно составляет от 0,5 до 1,5. При меньших значениях увеличивается удельное давление на единицу площади, при больших возрастает вероятность перекоса и заклинивания. Для узлов с осевыми нагрузками или при необходимости снижения удельного давления применяют более длинные втулки.
Шероховатость внутренней поверхности втулки после механической обработки обычно составляет Ra 1,6-3,2 мкм. Более гладкая поверхность улучшает условия смазки и снижает износ в период приработки. Для крупногабаритных втулок важна также радиальная жесткость корпуса, в который запрессована втулка. Недостаточная жесткость корпуса приводит к овализации втулки под нагрузкой и неравномерному износу.
При выборе втулки учитывают способ установки: запрессовка, посадка с натягом, установка в разъемный корпус. Для крупногабаритных втулок часто применяют термическую посадку, когда корпус нагревают, а втулку охлаждают. Это упрощает монтаж и обеспечивает плотное прилегание без риска деформации.
Заказ и комплектация бронзовых втулок
Чтобы купить бронзовую втулку с наружным диаметром 680 мм, передайте в заявку внутренний диаметр, длину, марку бронзы, требования к допускам, шероховатости и количество. Если подбираете втулку для замены изношенной, укажите параметры существующего подшипникового узла, материал вала, условия смазки и характер нагрузки. Фланикс поможет подобрать втулку по спецификации, уточнить марку материала и согласовать параметры обработки под конкретное оборудование.