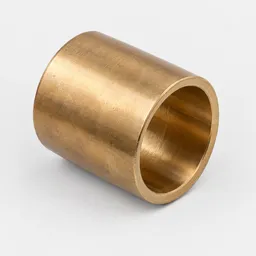
Бронзовые втулки из БрО5Ц5С5 представляют собой опорные элементы для подшипников скольжения, поворотных механизмов и направляющих узлов, изготовленные из оловянно-цинково-свинцовой бронзы. Сплав содержит олово, цинк и свинец в количествах, обозначенных маркировкой, и применяется там, где требуется устойчивость к износу при средних нагрузках, антифрикционные свойства и стабильная геометрия детали. Втулки из этого материала выбирают, когда работа узла предполагает скольжение вала, контакт без смазки или режим с ограниченной смазкой, а также условия с умеренными скоростями вращения.
БрО5Ц5С5 в опорных и поворотных узлах
БрО5Ц5С5 относится к безоловянным бронзам с добавлением свинца, что снижает коэффициент трения и улучшает прирабатываемость пары втулка-вал. Наличие цинка упрочняет сплав и увеличивает его износостойкость по сравнению с чистой медью. Такой состав делает БрО5Ц5С5 подходящим для деталей средней нагруженности, где основное требование состоит в уменьшении трения, а не в работе при экстремальном давлении.
Втулки из БрО5Ц5С5 применяются в поворотных узлах грузоподъемной техники, опорах редукторов, подшипниках скольжения насосов, направляющих станков и других механизмах, где на первый план выходит плавность работы и сопротивление задирам. Материал допускает непродолжительную работу без смазки и сохраняет характеристики при контактных нагрузках до определённого предела. Эти втулки не используют там, где требуется работа при высокой температуре, высокой скорости скольжения или в коррозионно-активной среде.
Толщина стенки, внутренний и наружный диаметры втулки, длина и допуски на размеры выбираются исходя из конструкции опоры, величины зазора между валом и корпусом, осевой и радиальной нагрузки. Для подбора требуется знать посадочный размер вала, посадочный диаметр корпуса, рабочий момент и частоту вращения. Заявка должна содержать внутренний диаметр втулки, наружный диаметр, длину, допуски или обозначение посадки и количество.
Размеры, допуски и обработка втулок
Втулки из БрО5Ц5С5 изготавливаются методами литья, обработки резанием или прессования. Наружный и внутренний диаметры обрабатываются до посадочных размеров, длину задают по требованиям узла. Допуски на диаметры определяются типом посадки: для неподвижной посадки втулки в корпусе и подвижной посадки вала внутрь втулки используются различные системы допусков, которые указываются в чертеже или спецификации.
Для втулок с внутренним диаметром до 100 мм типовая точность обработки составляет несколько сотых миллиметра, для более крупных диаметров - до десятых долей. Рабочая поверхность после обработки может быть полированной, чтобы снизить начальное трение при обкатке. Торцы втулки обрабатываются перпендикулярно оси или остаются без обработки, если это не влияет на функцию узла.
В некоторых случаях втулка имеет буртик, выступающий бортик или внутреннюю канавку для подачи смазки. Канавки используют там, где предусмотрена периодическая смазка узла. Форма и положение канавки согласуются с конструкцией подшипникового узла и системой подвода смазочного материала. Без дополнительных элементов втулка представляет собой полый цилиндр с размерами по внутреннему и наружному диаметрам и длине.
Выбор допусков зависит от характера нагрузки, скорости скольжения и требований к точности. Плотная посадка втулки в корпус предотвращает её проворачивание под нагрузкой, а зазор между валом и внутренним диаметром втулки обеспечивает возможность поворота или осевого смещения. Величина зазора рассчитывается инженером исходя из рабочей температуры, линейного расширения материалов и толщины смазочной плёнки.
Подбор втулок по проекту
При подборе втулок из БрО5Ц5С5 используют чертёж узла, спецификацию или данные из технологической карты ремонта. Внутренний диаметр втулки должен соответствовать диаметру вала с учётом требуемого зазора или посадки. Наружный диаметр должен обеспечивать посадку в корпус с натягом или минимальным зазором, чтобы втулка не вращалась вместе с валом. Длина втулки выбирается так, чтобы обеспечить достаточную площадь контакта для распределения нагрузки.
Если втулка применяется для восстановления изношенного подшипника скольжения, её размеры уточняются по фактическому диаметру вала и посадочному отверстию в корпусе. Внутренний диаметр может быть растачен после установки, если монтаж выполняется с натягом и требуется точная подгонка под вал. Такой подход позволяет компенсировать небольшие отклонения размеров корпуса.
При заказе втулок по спецификации указывают:
- внутренний диаметр в миллиметрах;
- наружный диаметр в миллиметрах;
- длину втулки в миллиметрах;
- марку материала БрО5Ц5С5;
- тип посадки или обозначение допусков;
- требования к обработке торцов и поверхности;
- наличие конструктивных элементов: канавок, фасок, буртиков;
- количество штук.
Если в проекте указан стандарт или обозначение втулки, его передают вместе с заявкой. Когда чертежа нет, достаточно измерить диаметры изношенной втулки или вала, уточнить глубину посадочного отверстия и передать размеры с указанием назначения узла. Специалисты Фланикс помогут уточнить конструкцию и подобрать втулку по имеющимся данным.
Поставка и заказ бронзовых втулок
Для того чтобы купить бронзовые втулки БрО5Ц5С5, нужно передать размеры, количество и требования к точности. Если есть чертёж или спецификация узла, их можно приложить к заявке. Если точных данных нет, допустимо указать диаметры, длину и назначение детали. Фланикс поможет подобрать втулки под конкретный проект, уточнить допуски, форму и способ обработки поверхности.
Втулки поставляются по заявке с учётом срока изготовления или наличия на складе. Время выполнения заказа зависит от размеров, количества и требований к обработке. Доставка выполняется по России транспортными компаниями или самовывозом. Цена зависит от размеров втулки, сложности обработки, количества и объёма партии.