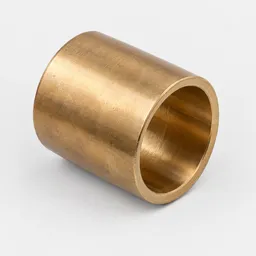
Бронзовые втулки с наружным диаметром 160 мм применяют в узлах трения, опорных конструкциях и подшипниках скольжения промышленного оборудования. Наружный диаметр 160 мм определяет посадочное место втулки в корпусе или детали и служит основным размером для согласования с проектной документацией. Выбор втулки с таким диаметром зависит от внутреннего диаметра вала, длины втулки, марки бронзы и условий эксплуатации узла.
Конструктивные параметры бронзовых втулок 160 мм
Втулки с наружным диаметром 160 мм изготавливают из антифрикционных марок бронзы, таких как БрАЖ9-4, БрОЦС5-5-5, БрОФ10-1 и других сплавов, которые обеспечивают работу пары трения без задиров и заеданий. Внутренний диаметр втулки подбирают по диаметру вала с учётом посадки, которая может быть скользящей или переходной в зависимости от требований проекта. Длина втулки влияет на распределение нагрузки и устойчивость детали в узле.
Толщина стенки втулки рассчитывается как разница между наружным и внутренним диаметрами, делённая пополам. Для втулок диаметром 160 мм толщина стенки может составлять от нескольких миллиметров до нескольких десятков миллиметров в зависимости от конструкции узла и нагрузки. Тонкостенные втулки используют в лёгких механизмах, толстостенные — в тяжёлых опорных узлах и подшипниках скольжения под высокую нагрузку.
Втулки могут быть цельными или разрезными. Разрезные втулки упрощают монтаж и демонтаж, но требуют точной фиксации в корпусе. Цельные втулки обеспечивают более равномерное распределение нагрузки и применяются там, где допускается запрессовка или посадка с натягом. Выбор конструкции согласовывают с чертежами узла и условиями сборки.
Марки бронзы и их влияние на характеристики втулок
Марка бронзы определяет механические и антифрикционные свойства втулки. БрАЖ9-4 содержит алюминий и железо, обладает высокой прочностью и коррозионной стойкостью, применяется в узлах с высокими нагрузками. БрОЦС5-5-5 — оловянно-цинково-свинцовая бронза, отличается низким коэффициентом трения и используется в подшипниках скольжения при умеренных нагрузках. БрОФ10-1 — оловянно-фосфористая бронза с улучшенными антифрикционными качествами, подходит для пар трения в условиях недостаточной смазки.
Выбор марки бронзы зависит от характера нагрузки, скорости скольжения, температуры узла и наличия смазки. Если в спецификации указана конкретная марка, втулку подбирают строго по ней. Если марка не задана, её определяют по аналогии с заменяемой деталью или по рекомендациям конструкторской документации.
Твёрдость бронзы влияет на износостойкость втулки и сопряжённого вала. Мягкие марки бронзы лучше прирабатываются и меньше изнашивают вал, но быстрее изнашиваются сами. Твёрдые марки дольше сохраняют геометрию, но требуют более точной обработки поверхности вала. Баланс между износостойкостью втулки и вала учитывают при выборе материала.
Допуски, обработка и требования к посадке
Точность изготовления втулок с наружным диаметром 160 мм зависит от класса точности узла. Для наружного диаметра обычно задают поле допуска по системе отверстия или вала в зависимости от типа посадки. Внутренний диаметр обрабатывают с учётом посадки на вал, которая может быть скользящей для подшипников скольжения или переходной для запрессовки.
Шероховатость внутренней поверхности втулки влияет на условия смазки и износ. Для подшипников скольжения шероховатость внутренней поверхности обычно не превышает Ra 1,6-3,2 мкм. Наружную поверхность обрабатывают под посадку в корпус, её шероховатость может быть выше, если корпус не является рабочей поверхностью трения.
Торцы втулок обрабатывают перпендикулярно оси для обеспечения правильной установки и исключения перекосов. Если втулка опирается на уступ корпуса или фиксируется стопорным кольцом, торцевая поверхность должна быть плоской и параллельной противоположному торцу. Перекос втулки в узле приводит к неравномерному распределению нагрузки и ускоренному износу.
Смазка, эксплуатация и замена втулок
Бронзовые втулки работают в паре с валом, и условия смазки определяют ресурс узла. В подшипниках скольжения используют жидкую смазку, консистентную смазку или самосмазывающиеся втулки с пропиткой графитом или маслом. Некоторые марки бронзы допускают кратковременную работу без смазки, но длительная эксплуатация в сухих условиях приводит к задирам и заеданию.
Зазор между втулкой и валом рассчитывают по таблицам посадок с учётом температурных расширений и характера нагрузки. Слишком малый зазор может привести к заклиниванию при нагреве, слишком большой — к вибрации и ударным нагрузкам. Правильный подбор посадки обеспечивает стабильную работу узла без перегрева и износа.
Износ втулки контролируют по увеличению зазора между втулкой и валом, появлению стука, вибрации или перегреву узла. При достижении предельного износа втулку заменяют. Замена втулки может потребовать разборки узла, выпрессовки изношенной детали и запрессовки новой. Разрезные втулки упрощают замену, но требуют фиксации от проворачивания.
Перед установкой новой втулки проверяют состояние вала и корпуса. Если вал имеет задиры или выработку, его восстанавливают или заменяют. Корпус очищают от загрязнений и проверяют посадочное место. Неправильная установка втулки снижает ресурс узла и может привести к повторному выходу из строя.
Подбор и заказ бронзовых втулок с наружным диаметром 160 мм
Для подбора втулки с наружным диаметром 160 мм нужно указать внутренний диаметр, длину, марку бронзы и требования к обработке. Если втулка заменяет изношенную деталь, можно передать её размеры или маркировку. Если втулка входит в состав проектируемого узла, подбор ведут по чертежу или спецификации с указанием посадок и допусков.
Фланикс поставляет бронзовые втулки под заявку с параметрами проекта. Для заказа можно отправить спецификацию, чертёж или перечень размеров и марок. Если требуется нестандартная втулка, возможна поставка заготовок с последующей механической обработкой под заданные размеры и посадки.