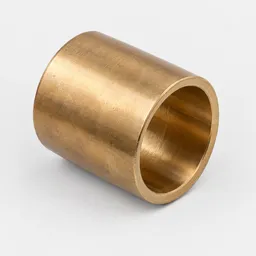
Бронзовые втулки с наружным диаметром 380 мм применяют в крупногабаритных подшипниковых узлах, опорах валов и подвижных соединениях промышленного оборудования. Наружный диаметр 380 мм указывает на посадочный размер втулки в корпусе и используется при подборе пары для конкретного узла.
Размерный ряд втулок с наружным диаметром 380 мм
Внутренний диаметр втулки подбирают по диаметру вала или оси. Разница между наружным и внутренним диаметром определяет толщину стенки и влияет на несущую способность детали. Для втулок диаметром 380 мм характерны внутренние диаметры от 320 до 360 мм. Длина изделия может составлять от 200 до 600 мм в зависимости от нагрузки, скорости вращения и конструкции узла.
Выбор конкретной геометрии опирается на проектные расчёты подшипника скольжения. Слишком тонкая стенка снижает жёсткость втулки, толстая увеличивает массу и стоимость без прироста эксплуатационных свойств. Длину втулки согласуют с шириной опоры и характером нагрузки: для радиальной нагрузки достаточно короткой втулки, при боковых усилиях нужна большая длина контакта.
Марку бронзы выбирают по условиям работы узла. Оловянные бронзы типа БрОЦС и БрОФ подходят для средних нагрузок и скоростей, алюминиевые бронзы БрАЖ используют при высоких удельных давлениях, безоловянные сплавы применяют там, где нужна экономия без потери прочности.
Учёт посадки и допусков
Наружный диаметр 380 мм обрабатывают с допуском, который обеспечивает требуемую посадку в корпусе. При неподвижной посадке втулки применяют натяг, при необходимости снятия детали для обслуживания используют переходную или скользящую посадку. Внутренний диаметр обрабатывают под вал с учётом зазора для смазки и компенсации температурного расширения.
| Параметр | Назначение |
|---|
| Наружный диаметр 380 мм | Посадочный размер в корпусе |
| Внутренний диаметр | Определяется диаметром вала |
| Длина втулки | Зависит от нагрузки и конструкции опоры |
| Марка бронзы | Выбирают по условиям эксплуатации |
| Допуски размеров | Обеспечивают требуемую посадку |
Эти сведения передают в заявке вместе с количеством и требованиями к механической обработке поверхностей. Если втулка работает в паре с закалённым валом, шероховатость внутренней поверхности должна быть согласована с твёрдостью контртела.
Особенности изготовления крупногабаритных втулок
Втулки диаметром 380 мм изготавливают методом центробежного литья или прессования. Центробежное литье обеспечивает плотную структуру металла и равномерное распределение легирующих элементов по сечению стенки. Прессованные втулки получают из круглых заготовок с последующей механической обработкой наружной и внутренней поверхностей.
После литья или прессования втулку подвергают механической обработке для достижения требуемых размеров и шероховатости. Наружный и внутренний диаметры обрабатывают на токарных или расточных станках, торцы фрезеруют для обеспечения параллельности. В некоторых случаях на внутренней поверхности выполняют смазочные канавки или карманы для удержания смазки в зоне трения.
При приёмке втулок контролируют геометрические размеры, овальность, конусность, параллельность торцов и шероховатость рабочих поверхностей. Допуски на диаметры должны соответствовать требованиям посадки, указанным в конструкторской документации. Отклонения от круглости и прямолинейности образующих влияют на равномерность распределения нагрузки по длине втулки.
Применение втулок 380 мм в промышленности
Бронзовые втулки с наружным диаметром 380 мм используют в редукторах, прокатных станах, кранах, экскаваторах, компрессорах и насосном оборудовании. В металлургии такие втулки устанавливают в опорах валков прокатных клетей, где требуется стойкость к высоким нагрузкам и абразивному износу. В горнодобывающей промышленности втулки применяют в шарнирах ковшей экскаваторов и в опорах барабанов дробилок.
В судостроении крупногабаритные бронзовые втулки используют в гребных валах и рулевых устройствах. В энергетике их устанавливают в опорах роторов турбин и генераторов, где важна стабильность зазоров при изменении температуры. В подъёмно-транспортном оборудовании втулки работают в опорах барабанов лебёдок и в поворотных механизмах кранов.
Ресурс втулки определяется интенсивностью износа, которая зависит от удельного давления, скорости скольжения, качества смазки и температуры в зоне контакта. Для продления срока службы применяют системы принудительной смазки, охлаждение корпуса подшипника и защиту от абразивных частиц.
Выбор втулки по техническим требованиям
При подборе втулки учитывают номинальную и пиковую нагрузку на опору, частоту вращения вала, тип и режим смазки. Для узлов с высокой нагрузкой выбирают бронзу с повышенной прочностью и твёрдостью, для высокоскоростных применений важна теплопроводность сплава. Если узел работает в условиях ударных нагрузок, предпочтительны вязкие марки бронзы.
Длину втулки подбирают из расчёта удельного давления на единицу проекционной площади контакта. Слишком короткая втулка может работать с превышением допустимого давления, что приведёт к быстрому износу и задиру поверхности. Запас по длине компенсирует неравномерность распределения нагрузки и погрешности монтажа.
Если в спецификации указаны только наружный диаметр 380 мм и марка бронзы, остальные размеры уточняют по чертежу узла или образцу. Для нестандартных втулок возможно изготовление под заказ с указанием всех геометрических параметров, требований к термообработке и контролю качества.
Оформление заявки на бронзовые втулки
Чтобы купить бронзовые втулки с наружным диаметром 380 мм, в заявке укажите внутренний диаметр, длину, марку бронзы и количество. Если есть чертёж или спецификация, приложите их для точного подбора. Фланикс поможет согласовать размеры, допуски и сроки изготовления под требования проекта.