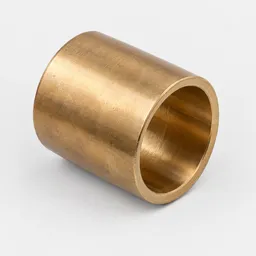
Бронзовые втулки с наружным диаметром 638 мм относятся к крупногабаритным подшипниковым деталям для тяжёлых промышленных узлов. Этот размер используют в опорных и направляющих конструкциях крупного оборудования, где требуется поддержка валов большого сечения. При заказе такую втулку комплектуют с посадочным гнездом корпуса и диаметром вала, проверяя соответствие по сборочному чертежу.
Геометрические параметры и посадки
Наружный диаметр 638 мм задаёт размер корпусного отверстия под установку втулки. Внутренний диаметр выбирают под конкретный вал с учётом рабочей посадки: скользящей, переходной или с натягом. Длина втулки определяется нагрузкой, угловой скоростью и требуемым ресурсом узла. Для крупных втулок часто указывают класс точности наружного и внутреннего диаметров, чтобы избежать биения при вращении.
Толщина стенки втулки зависит от величины радиальной нагрузки и способа установки. Тонкостенные втулки запрессовывают с натягом, толстостенные могут устанавливаться по скользящей посадке с фиксацией винтами или стопорными кольцами. При расчёте узла проверяют допустимое удельное давление на рабочую поверхность бронзы и условия теплоотвода.
Допуски на диаметры согласовывают с конструктором. Для высоконагруженных узлов применяют поля допусков по 7-му или 8-му квалитету, для менее ответственных соединений допустимы более широкие поля. Овальность и конусность наружного диаметра ограничивают, чтобы обеспечить равномерный контакт с корпусом по всей длине посадки.
Марки бронзы и условия работы
Для втулок диаметром 638 мм используют оловянные, алюминиевые и безоловянные бронзы в зависимости от режима эксплуатации. Оловянные бронзы типа БрО10Ф1 и БрО5Ц5С5 подходят для узлов с высокими удельными нагрузками и средними скоростями скольжения. Алюминиевые бронзы БрАЖ9-4 и БрАЖМц10-3-1,5 применяют там, где требуется повышенная твёрдость и износостойкость при работе в загрязнённых средах.
Безоловянные бронзы БрАЖН10-4-4 используют как более доступную альтернативу оловянным маркам, когда нагрузка и скорость находятся в умеренных пределах. При выборе марки учитывают коэффициент трения пары бронза-сталь, способность материала работать в условиях граничной смазки и склонность к схватыванию при перегреве.
Крупные втулки часто работают в узлах с жидкостной смазкой под давлением. В этом случае на внутренней поверхности предусматривают смазочные канавки или карманы для распределения масла по зоне контакта. Конфигурация канавок определяется направлением вращения и схемой подачи смазки. Без достаточного смазывания бронза быстро изнашивается и перегревается даже при умеренных нагрузках.
Для узлов, работающих в агрессивных средах или при повышенной влажности, выбирают бронзы с высокой коррозионной стойкостью. Алюминиевые бронзы лучше сопротивляются окислению и воздействию слабых кислот, чем оловянные. В морской воде и химически активных растворах применяют специальные составы с добавками никеля и марганца.
Изготовление и контроль крупных втулок
Втулки наружным диаметром 638 мм изготавливают из литых или прессованных заготовок. Литые втулки получают центробежным литьём, что обеспечивает плотную структуру металла и отсутствие усадочных раковин в теле детали. После литья заготовку подвергают механической обработке: расточке внутреннего диаметра, обточке наружного, торцеванию и при необходимости нарезке канавок.
Прессованные втулки вырезают из цельнотянутых бронзовых труб большого диаметра. Этот способ даёт более стабильные механические свойства по сравнению с литьём, но ограничен сортаментом труб и доступностью заготовок нужного размера. После механической обработки втулку проверяют на отсутствие трещин, пор и включений неметаллов, способных вызвать задиры на рабочей поверхности.
Контроль размеров выполняют штангенциркулями, нутромерами и калибрами в зависимости от назначенного класса точности. Для ответственных узлов проверяют твёрдость материала, микроструктуру и химический состав бронзы по сертификату завода-изготовителя. Если втулка предназначена для работы в паре с закалённым валом, согласовывают твёрдость обеих деталей, чтобы избежать преждевременного износа более мягкого элемента.
Крупногабаритные втулки часто поставляют с наружной проточкой под уплотнительные кольца или с фланцами для крепления к корпусу. Эти конструктивные элементы изготавливают на том же оборудовании, что и основную втулку, проверяя соосность и перпендикулярность привалочных плоскостей. Отклонения геометрии приводят к перекосу втулки в сборке и неравномерному износу.
Подбор и заказ втулок под проект
При подборе бронзовой втулки с наружным диаметром 638 мм нужно передать внутренний диаметр, длину, марку бронзы, класс точности и требования к дополнительной обработке. Если втулка устанавливается в существующий узел, полезно приложить эскиз или фотографию посадочного места с размерами. Для новых разработок конструктор рассчитывает размеры исходя из нагрузки, скорости и условий смазки.
Втулки большого диаметра обычно изготавливают под заказ, так как их редко держат в складском запасе. Срок изготовления зависит от наличия заготовок нужной марки и загрузки механического цеха. Если требуется малая партия или единичная деталь, уточняют возможность поставки и сроки перед началом проектирования узла.
Для комплектации заказа вместе с втулкой могут потребоваться уплотнительные кольца, стопорные элементы, крепёжные детали и смазочные фитинги. Фланикс помогает подобрать сопутствующие компоненты по спецификации и параметрам сборочного узла. Чтобы купить бронзовую втулку 638 мм, отправьте заявку с чертежом или техническими требованиями, количеством и предпочтительной маркой материала.