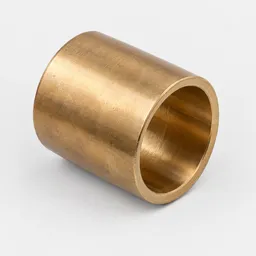
Бронзовые втулки с наружным диаметром 340 мм применяют в тяжелонагруженных узлах трения промышленного оборудования, где требуется высокая несущая способность подшипника скольжения. Наружный диаметр 340 мм указывает на размер посадочного места в корпусе, куда устанавливают втулку. Этот параметр задаёт геометрию сопряжения и позволяет отделить втулки крупного типоразмера от изделий меньшего диаметра.
Параметры, определяющие выбор втулки 340 мм
Кроме наружного диаметра, втулку выбирают по внутреннему диаметру и длине. Внутренний диаметр должен соответствовать валу или оси, на которую надевают втулку. Длина влияет на площадь опорной поверхности и распределение нагрузки. Марка бронзы определяет механические свойства, допустимую нагрузку и работу в конкретной среде.
Для втулок диаметром 340 мм используют оловянные, безоловянные и специальные марки бронзы. Оловянная бронза подходит для узлов с умеренной скоростью скольжения и стабильной смазкой. Безоловянная бронза применяется там, где нужна стойкость к ударным нагрузкам или работа в условиях ограниченной смазки. Алюминиевые бронзы выбирают для агрессивных сред и высоких температур.
Втулки крупного диаметра часто изготавливают с припуском под механическую обработку после установки. Это позволяет обеспечить точное совпадение геометрии втулки с валом и корпусом после запрессовки. Для заявки важно указать не только наружный диаметр, но и внутренний диаметр, длину, марку бронзы и требования к допускам.
Различия в конструкции и исполнении
Втулки диаметром 340 мм могут быть цельными или разрезными. Цельные втулки запрессовывают в корпус с натягом, разрезные устанавливают в разъёмные подшипниковые узлы. Разрезная втулка облегчает монтаж и замену, но требует точной фиксации в корпусе.
| Параметр | Назначение |
|---|
| Наружный диаметр 340 мм | Определяет посадочное место в корпусе |
| Внутренний диаметр | Должен соответствовать диаметру вала |
| Длина втулки | Влияет на площадь опорной поверхности |
| Марка бронзы | Определяет несущую способность и стойкость |
| Тип исполнения | Цельная или разрезная конструкция |
Эти параметры помогают подобрать втулку под конкретный узел. Если в спецификации указан только наружный диаметр, остальные размеры уточняют по чертежу или проектной документации.
Марки бронзы и их применение
Оловянные бронзы типа БрОЦС и БрОФ используют в подшипниках скольжения с постоянной смазкой. Они обладают хорошими антифрикционными свойствами и подходят для узлов средней нагрузки. Безоловянные бронзы, например БрАЖ и БрАЖН, применяют там, где нужна повышенная прочность и работа при ударных нагрузках. Алюминиевые бронзы выбирают для работы в морской воде, кислых средах и при высоких температурах.
При выборе марки учитывают условия эксплуатации узла. Если втулка работает в паре с закалённым валом и при хорошей смазке, подходит оловянная бронза. Для тяжёлых условий и переменных нагрузок предпочитают безоловянные марки. Специальные бронзы используют в химическом оборудовании и морских установках.
Технология изготовления и обработка
Втулки диаметром 340 мм изготавливают литьём в песчаные или металлические формы либо центробежным литьём. Центробежное литье обеспечивает плотную структуру металла и равномерное распределение свойств по сечению. После литья втулку обрабатывают на токарном станке, выдерживая заданные размеры и допуски.
Крупные втулки часто поставляют с припуском под окончательную обработку. Это связано с тем, что после запрессовки в корпус геометрия изделия может измениться из-за остаточных напряжений. Окончательную расточку выполняют после установки втулки на место, что позволяет добиться точного совпадения внутреннего диаметра с валом.
Монтаж и замена втулок большого диаметра
Втулку диаметром 340 мм запрессовывают в корпус с натягом либо устанавливают с зазором и фиксируют стопорными элементами. Перед запрессовкой посадочное место очищают и проверяют на соответствие чертежу. Втулку нагревают или корпус охлаждают для облегчения посадки. После установки проверяют соосность с валом и при необходимости выполняют окончательную расточку внутреннего диаметра.
Разрезные втулки устанавливают в разъёмные подшипниковые узлы без запрессовки. Их закрепляют болтами или стяжками, обеспечивая плотное прилегание к корпусу. При замене изношенной втулки проверяют состояние посадочного места и вала. Если на валу появились задиры, его шлифуют или хромируют перед установкой новой втулки.
Условия эксплуатации и смазка
Бронзовые втулки работают в условиях трения скольжения, поэтому качество смазки напрямую влияет на срок службы узла. При недостатке смазки повышается температура, увеличивается износ и возникает риск заедания. Для втулок диаметром 340 мм обычно используют централизованную систему смазки или подают масло через каналы в корпусе.
При выборе втулки учитывают режим смазки. Если узел работает с обильной смазкой, подходят оловянные бронзы. Для режима ограниченной смазки или сухого трения выбирают материалы с повышенной износостойкостью, например графитизированные бронзы или композиты на основе бронзы.
Поставка и комплектация заказа
Для заказа втулок диаметром 340 мм нужно передать наружный диаметр, внутренний диаметр, длину, марку бронзы и количество. Если втулка изготавливается под конкретный узел, приложите чертёж с указанием допусков и требований к шероховатости. Если нужна разрезная конструкция, укажите угол разреза и способ фиксации в корпусе.
Фланикс поставляет бронзовые втулки под спецификацию и помогает подобрать марку материала по условиям работы узла. Для уточнения сроков и стоимости отправьте заявку с параметрами втулки и количеством. Если требуется механическая обработка или нестандартное исполнение, укажите это в заявке.