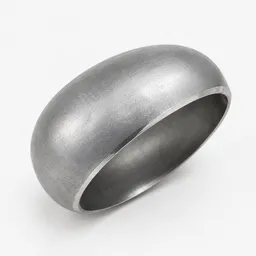
Заглушки эллиптические из стали 10Г2 применяют для герметичного закрытия концов трубопроводов. Марка 10Г2 относится к низколегированным конструкционным сталям с повышенным содержанием марганца, что обеспечивает сочетание прочности и свариваемости. Эллиптическая форма днища позволяет распределить напряжения равномернее, чем у плоских заглушек, и снизить массу изделия при заданной прочности.
Конструкция и размерный ряд
Эллиптические заглушки изготавливают методом штамповки или вальцовки из листового проката стали 10Г2. Форма днища приближается к половине эллипсоида вращения, что даёт компромисс между несущей способностью и технологичностью производства. Высота выпуклой части обычно составляет около четверти номинального диаметра, но точные пропорции определяются стандартом или чертежом.
Номинальный диаметр заглушки соответствует присоединительному размеру трубопровода или фланца. В ассортименте встречаются изделия от малых диаметров для обвязки оборудования до крупных типоразмеров для магистральных трубопроводов. Толщину стенки подбирают по давлению, температуре и расчёту на прочность конкретной системы.
Сталь 10Г2 допускает сварку без предварительного подогрева при толщинах до определённого предела, что упрощает монтаж заглушек на объекте. Марганец в составе повышает предел текучести по сравнению с обычными углеродистыми сталями и улучшает ударную вязкость при отрицательных температурах. Это позволяет использовать заглушки в системах, где требуется запас прочности и стойкость к динамическим нагрузкам.
Параметры подбора и сопутствующие характеристики
При выборе заглушек эллиптических из стали 10Г2 учитывают номинальный диаметр, толщину стенки, способ изготовления и тип кромки под сварку. Номинальный диаметр должен совпадать с размером трубы или фланца, к которому приваривается заглушка. Толщину стенки определяют расчётом на внутреннее давление и температурные условия, либо берут из спецификации проекта.
Способ изготовления влияет на качество поверхности и механические свойства. Штампованные заглушки получают из предварительно нагретой заготовки, что обеспечивает равномерную структуру металла. Вальцованные заглушки формуют из листа на специальном оборудовании, что подходит для крупных диаметров. Оба способа применяются в зависимости от размера и требований к изделию.
Кромка под сварку может быть прямой или со скосом. Скошенная кромка облегчает провар корня шва и применяется при толщинах стенки, где односторонняя сварка без разделки невозможна. Прямая кромка допускается для тонкостенных заглушек, если толщина позволяет получить качественное соединение без подготовки.
Поверхность заглушек может поставляться в состоянии после формовки, с механической зачисткой или с антикоррозионным покрытием. Выбор зависит от условий эксплуатации трубопровода и требований к защите от коррозии. Для систем с агрессивными средами или наружной прокладки применяют дополнительное покрытие, для внутренних трубопроводов в сухих помещениях достаточно обычного исполнения.
Стандарты и нормативные документы регламентируют размеры, допуски, механические свойства и методы контроля заглушек. При подборе позиций по проекту сопоставляют обозначение из спецификации с параметрами изделия: диаметром, толщиной, маркой стали и способом изготовления. Если в проекте указаны особые требования к ударной вязкости, химическому составу или испытаниям, эти условия передают при формировании заявки.
Применение и монтаж
Заглушки эллиптические из стали 10Г2 применяют для временного или постоянного закрытия концов трубопроводов на стадии монтажа, пусконаладки или консервации. Временные заглушки используют во время гидравлических испытаний, чтобы создать замкнутый контур и проверить герметичность системы. После испытаний заглушку срезают или снимают, если она была установлена на фланцевом соединении.
Постоянные заглушки приваривают к концу трубопровода в случаях, когда дальнейшее продление линии не планируется. Эллиптическая форма выдерживает рабочее давление без дополнительного усиления, если толщина стенки подобрана правильно. Сварное соединение заглушки с трубой выполняют встык, обеспечивая полный провар по всей толщине.
При монтаже заглушки подготавливают кромки, очищают поверхность от окалины, ржавчины и загрязнений. Заглушку центрируют относительно оси трубы и прихватывают в нескольких точках, затем выполняют сварку по окружности. После сварки шов зачищают и проверяют визуально или неразрушающими методами, если это требуется проектом или правилами эксплуатации.
Сталь 10Г2 допускает сварку электродами с основным покрытием или полуавтоматом в среде защитных газов. Режимы сварки выбирают по толщине стенки и положению шва. Для толстостенных заглушек может потребоваться многопроходная сварка с контролем температуры межслойного подогрева.
Комплектация и поставка
Для заказа заглушек эллиптических из стали 10Г2 нужно передать номинальный диаметр, толщину стенки, способ изготовления, тип кромки и количество. Если проект содержит ссылку на стандарт или чертёж, укажите обозначение документа. Это поможет подобрать изделия, соответствующие спецификации, и избежать несовпадения размеров или исполнения.
Если требуется купить заглушки с особыми свойствами (повышенная ударная вязкость, контроль химического состава, сертификаты на материал), уточните эти условия при оформлении заявки. Фланикс поможет подобрать позиции по параметрам объекта и скомплектовать поставку с учётом сроков и логистики.
Заглушки поставляют упакованными для защиты от повреждений при транспортировке. Крупные изделия могут отгружаться без упаковки, с нанесением маркировки на поверхность. Доставка по России организуется транспортными компаниями или собственными средствами заказчика в зависимости от объёма и удалённости объекта.