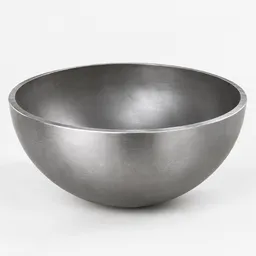
Полусферические составные днища из стали 09Г2С используют для изготовления резервуаров, емкостей и сосудов, работающих под давлением или без него. Марка 09Г2С обеспечивает сочетание прочности, свариваемости и пластичности, что важно для конструкций, испытывающих статические и динамические нагрузки.
Характеристики стали 09Г2С для днищ
Сталь 09Г2С относится к низколегированным конструкционным маркам. Содержание углерода не превышает 0,12%, что обеспечивает хорошую свариваемость без предварительного подогрева и последующей термообработки в большинстве случаев. Марганец (до 2%) повышает прочностные характеристики и улучшает деформируемость металла. Кремний способствует раскислению стали и стабилизирует структуру.
Днища из 09Г2С выдерживают температуры от минус 70°C до плюс 425°C в зависимости от конкретного исполнения и термообработки. Материал сохраняет вязкость при отрицательных температурах, что позволяет применять его в условиях холодного климата. Предел текучести составляет не менее 325 МПа, временное сопротивление разрыву — не менее 470 МПа.
Полусферическая форма днища распределяет внутреннее давление равномерно по всей поверхности, снижая концентрацию напряжений. Составные днища собирают из отдельных сегментов, что упрощает изготовление крупногабаритных изделий и позволяет использовать листовой прокат стандартных размеров.
Размеры и параметры подбора
При выборе днища учитывают внутренний диаметр емкости, толщину стенки, радиус кривизны и способ соединения сегментов. Диаметр днища должен соответствовать диаметру обечайки резервуара с учетом допусков на сборку и сварку. Толщину определяют расчетом на прочность с учетом рабочего давления, температуры среды и коэффициента запаса.
| Параметр | Назначение |
|---|
| Диаметр | Соответствует размеру обечайки резервуара или сосуда |
| Толщина стенки | Определяется расчетом на прочность и условиями эксплуатации |
| Марка стали | 09Г2С обеспечивает прочность, свариваемость и работу при низких температурах |
| Радиус кривизны | Влияет на распределение напряжений и объем емкости |
| Способ изготовления | Составные днища собирают из сегментов сваркой |
Радиус кривизны полусферического днища обычно близок к половине внутреннего диаметра емкости. Это обеспечивает оптимальное распределение нагрузок и позволяет минимизировать толщину стенки по сравнению с эллиптическими или коническими днищами. Количество сегментов зависит от диаметра изделия и размеров исходного листового проката.
Сварка и контроль качества
Сегменты днища соединяют стыковыми сварными швами. Сталь 09Г2С сваривают ручной дуговой сваркой, полуавтоматической сваркой в среде защитных газов или автоматической сваркой под флюсом. Выбор метода зависит от толщины металла, требований к производительности и условий контроля качества.
Перед сваркой кромки очищают от загрязнений, окислов и влаги. При толщине металла более 20 мм рекомендуется предварительный подогрев до 100-150°C для снижения скорости охлаждения сварного шва и предотвращения образования закалочных структур. Режимы сварки выбирают с учетом химического состава стали и требований нормативной документации.
После сварки швы подвергают визуальному осмотру, ультразвуковому контролю или радиографии в зависимости от категории сосуда и требований проекта. Днища, предназначенные для работы под давлением, проходят гидравлические или пневматические испытания на герметичность и прочность.
Применение в резервуарах и емкостях
Днища из стали 09Г2С устанавливают на резервуары для хранения нефтепродуктов, воды, химических растворов, сжиженных газов. Материал подходит для емкостей, работающих при атмосферном давлении, избыточном давлении до 1,6 МПа и вакууме. Конструкции с такими днищами эксплуатируют в нефтехимической, газовой, энергетической и пищевой промышленности.
Полусферическая форма обеспечивает максимальную прочность при минимальной массе днища. Это снижает расход металла и упрощает монтаж крупногабаритных резервуаров. Составная конструкция позволяет изготавливать днища диаметром более 10 метров без использования специального оборудования для штамповки.
Днища из 09Г2С совместимы с углеродистыми и низколегированными сталями обечаек. При сварке разнородных материалов учитывают различия в химическом составе и механических свойствах, выбирают соответствующие сварочные материалы и режимы термообработки.
Термическая обработка и механические свойства
Для повышения пластичности и снятия внутренних напряжений днища подвергают нормализации или отжигу. Нормализация заключается в нагреве до температуры 880-920°C, выдержке и последующем охлаждении на воздухе. Отжиг выполняют при температуре 650-680°C с медленным охлаждением в печи. Выбор режима термообработки зависит от толщины металла и требований технических условий.
После термообработки сталь 09Г2С приобретает однородную структуру, снижается вероятность образования холодных трещин при сварке. Ударная вязкость при температуре минус 40°C составляет не менее 29 Дж/см², что позволяет использовать материал в конструкциях, эксплуатируемых в условиях Крайнего Севера и других холодных регионов.
Относительное удлинение стали 09Г2С достигает 21%, что обеспечивает пластичность при формовке сегментов днища и снижает риск разрушения при перегрузках. Материал хорошо поддается правке, гибке и штамповке в холодном и горячем состоянии.
Защита от коррозии
Сталь 09Г2С не обладает повышенной коррозионной стойкостью, поэтому днища защищают лакокрасочными покрытиями, футеровкой или катодной защитой в зависимости от условий эксплуатации. Для резервуаров с нефтепродуктами применяют эпоксидные и полиуретановые эмали, для емкостей с химическими средами — стеклопластиковые или резиновые покрытия.
При хранении агрессивных жидкостей внутренняя поверхность днища может быть футерована кислотоупорной плиткой, листовым свинцом или полимерными материалами. Выбор защитного покрытия зависит от pH среды, температуры, концентрации агрессивных компонентов и срока службы резервуара.
Наружную поверхность днищ, установленных на открытых площадках, защищают атмосферостойкими красками или цинковыми покрытиями. Для днищ, находящихся в грунте, используют битумные мастики, изоляционные ленты или комбинированные системы защиты.
Транспортировка и монтаж
Готовые днища транспортируют в собранном виде или отдельными сегментами в зависимости от размеров и условий доставки. Крупногабаритные изделия перевозят на специальных трайлерах с креплением стропами и деревянными прокладками для предотвращения деформаций. Сегменты упаковывают в пакеты и закрепляют металлическими лентами.
На площадке монтажа днище устанавливают на подготовленное основание, выверяют горизонтальность и фиксируют временными креплениями. Затем приваривают к обечайке резервуара стыковым швом с полным проваром. После сварки швы зачищают, контролируют и при необходимости подвергают термообработке для снятия остаточных напряжений.
При монтаже составных днищ из отдельных сегментов сначала собирают центральную часть, затем последовательно приваривают периферийные элементы. Стыки между сегментами выполняют с соблюдением технологических зазоров и режимов сварки, указанных в проектной документации.
Заказ и комплектация
Чтобы купить полусферические составные днища из стали 09Г2С, укажите в заявке внутренний диаметр емкости, толщину стенки, радиус кривизны и требования к термообработке. Если проект предусматривает особые условия эксплуатации, приложите выписку из технических условий или спецификации. Фланикс поможет подобрать днища по параметрам резервуара и согласовать сроки изготовления или поставки готовых изделий.