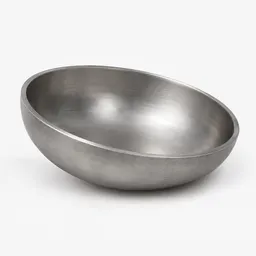
Эллиптические днища из стали 09Г2 используют при изготовлении сварных резервуаров, сосудов и аппаратов, работающих под избыточным давлением или в вакууме. Марка 09Г2 относится к низколегированным конструкционным сталям с повышенной прочностью и хладостойкостью. Эллиптическая форма днища обеспечивает равномерное распределение напряжений при внутреннем давлении и снижает металлоёмкость конструкции по сравнению с плоскими заглушками.
Размеры и геометрия эллиптических днищ из стали 09Г2
Диаметр эллиптического днища соответствует внутреннему диаметру корпуса резервуара или аппарата, к которому его приваривают. Типовой ряд диаметров начинается от 325 мм и доходит до 4000 мм. Для каждого диаметра нормативной документацией определяется высота выпуклой части, которая обычно составляет четверть диаметра. Такая пропорция позволяет выдерживать требуемое давление без значительного утолщения стенки.
Толщина стенки днища рассчитывается исходя из рабочего давления, температуры среды, допускаемого напряжения материала и коэффициента прочности сварного шва. Для стали 09Г2 характерны значения предела текучести не менее 325 МПа, что позволяет при правильном расчёте применять меньшую толщину по сравнению с обычной углеродистой сталью. Стандартные толщины стенок эллиптических днищ лежат в диапазоне от 4 до 40 мм, но для крупногабаритных аппаратов могут достигать 60 мм и более.
Отбортовка по краю днища предусмотрена для соединения с обечайкой резервуара. Ширина отбортовки зависит от способа сварки и обычно составляет 30-50 мм. Днища изготавливают методом холодной штамповки на прессах или горячей штамповкой для больших диаметров и толщин. После формовки изделие подвергают термообработке для снятия внутренних напряжений и восстановления структуры металла.
Выбор днищ под проектные условия
При подборе эллиптического днища учитывают внутренний диаметр аппарата, расчётное давление, температуру рабочей среды и требования проектной документации. Марка 09Г2 подходит для аппаратов, эксплуатируемых при температуре до 475 °C и давлении до 10 МПа, но конкретные пределы применимости определяются расчётом на прочность и указаниями нормативных документов.
В спецификации или чертеже обычно указывают: диаметр днища, толщину стенки, высоту выпуклой части, ширину отбортовки и марку материала. Если проект предусматривает работу при отрицательных температурах, сталь 09Г2 выбирают за счёт её хладостойкости до минус 70 °C в зависимости от термообработки. Для более низких температур или агрессивных сред потребуется другая марка стали.
Эллиптические днища из стали 09Г2 поставляют как отдельные заготовки для последующей сборки резервуара или сосуда. На производстве днище приваривают к обечайке стыковым швом с полным проваром. Качество сварного соединения контролируют визуальным осмотром, ультразвуковой дефектоскопией или радиографией в зависимости от категории аппарата и требований технического регламента.
Для аппаратов с внутренними устройствами, такими как тарелки, змеевики или перегородки, днище может иметь патрубки или штуцера, которые привариваются на заводе-изготовителе. Расположение и размеры этих элементов согласуются с общей компоновкой аппарата и указываются в сборочном чертеже. При заказе днища с дополнительными элементами необходимо передать производителю подробную спецификацию с координатами всех отверстий и присоединительными размерами.
Нормативная документация
Эллиптические днища из стали 09Г2 изготавливают в соответствии с ГОСТ 6533-78, который устанавливает форму, размеры и предельные отклонения. Требования к химическому составу и механическим свойствам стали 09Г2 регламентированы ГОСТ 5520-79 для листового проката и ГОСТ 19281-2014 для поковок и штамповок. Расчёт толщины стенки выполняют по ГОСТ 34233.4-2017 или отраслевым нормам проектирования сосудов и аппаратов.
Перед отгрузкой днища проходят входной контроль металла, включающий проверку сертификата качества на листовой прокат, ультразвуковой контроль на отсутствие расслоений и измерение твёрдости. Готовое изделие контролируют по геометрическим параметрам: диаметру, высоте выпуклости, толщине стенки и форме отбортовки. Отклонения не должны превышать допусков, установленных стандартом, иначе днище не сможет обеспечить герметичность сварного соединения с обечайкой.
Для аппаратов, подлежащих регистрации в органах Ростехнадзора, изготовитель днища должен иметь лицензию на производство оборудования, работающего под давлением. В комплект поставки входят паспорт изделия, сертификат на материал и протоколы контроля качества. Эти документы предъявляют при приёмке готового аппарата и постановке его на учёт.
Хранение и транспортировка
Эллиптические днища хранят на складе в горизонтальном положении выпуклостью вверх, укладывая на деревянные прокладки для предотвращения деформации. Поверхность днища должна быть защищена от механических повреждений и коррозии. Если днища поставляют без антикоррозионного покрытия, их обрабатывают консервирующей смазкой или упаковывают в полиэтиленовую плёнку.
При транспортировке крупногабаритных днищ используют специальные стойки или контейнеры, исключающие прогиб и вмятины. Погрузку и разгрузку выполняют мягкими стропами, чтобы не повредить поверхность металла. Перед сваркой днище осматривают, очищают от загрязнений и при необходимости правят на прессе для восстановления геометрии.
Заказ и комплектация поставки
Для подбора и покупки эллиптического днища из стали 09Г2 передайте в заявку диаметр, толщину стенки, требования к нормативной документации и количество. Если проект предусматривает дополнительные элементы, такие как штуцера или люки, приложите сборочный чертёж с указанием их расположения и размеров. Фланикс поможет согласовать параметры днища с условиями эксплуатации аппарата и укомплектовать поставку необходимой документацией.